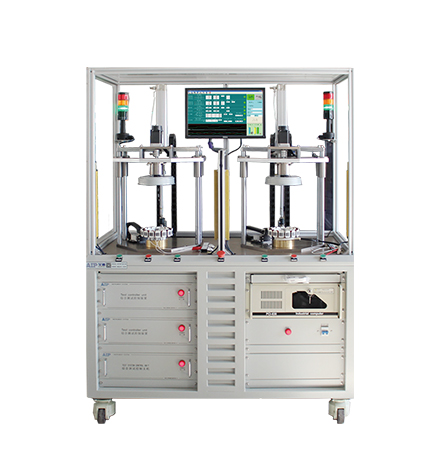
AOI检测准,机床运行稳 工业自动化检测设备如何重塑制造品质
在智能制造浪潮中,工业自动化检测设备已成为保障产品质量与产线稳定性的核心力量。其中,AOI(自动光学检测)系统以其高精度、高速度的视觉检测能力,与机床运行稳定性形成深度协同,共同推动着制造业向零缺陷、高效率和智能化迈进。
一、AOI检测:精准捕捉微米级缺陷
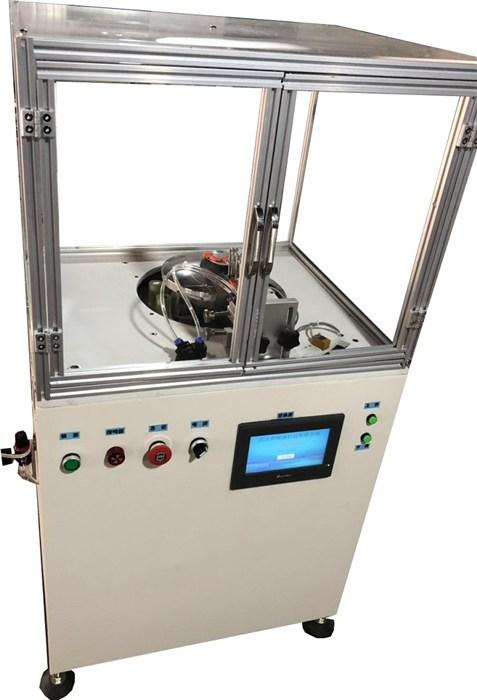
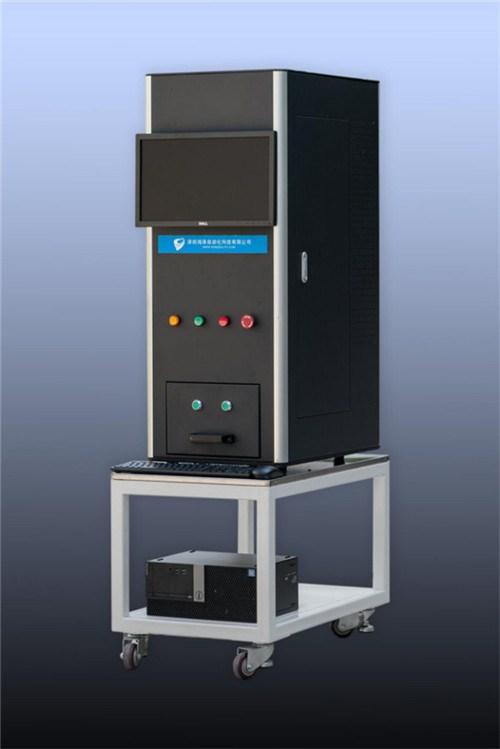
AOI(Automated Optical Inspection)通过高速相机、多角度光源及图像处理算法,对PCB、半导体、精密零件等进行非接触式检测。其核心优势在于:
- 高精度定位:亚像素级边缘提取与模板匹配,可识别0.01mm级别的缺件、偏移、虚焊等缺陷,误判率低于0.1%。
- 多光谱融合:结合RGB+红外/紫外光源,解决反光、阴影干扰,提升焊点、涂层等复杂表面的检测稳定性。
- 实时反馈闭环:检测结果实时上传MES系统,并联动贴片机、回流焊等设备进行参数补偿,形成“检测-分析-调整”的闭环控制。
二、机床运行稳:从振动抑制到热变形补偿
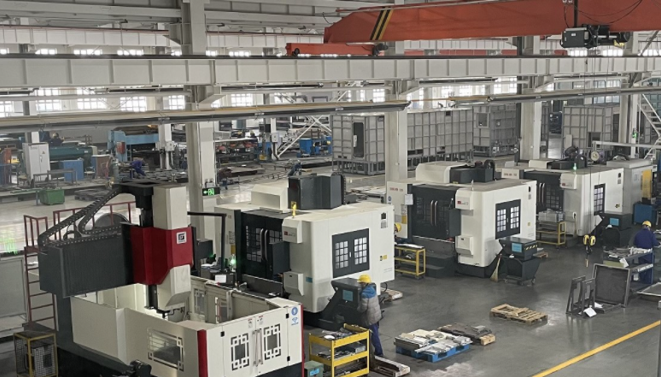
机床作为“工业母机”,其运行稳定性直接决定加工精度。现代工业自动化检测设备正从被动测量转向主动保障:
1. 在线振动监测
- 采用加速度传感器+边缘计算模块,实时采集主轴、导轨的振动频谱。
- 通过FFT分析识别异常频率,提前预警刀具磨损或轴承故障,避免加工颤振。
2. 热误差动态补偿
- 在机床关键点布置温度传感器,结合热-力耦合模型,预测主轴热伸长量。
- 系统自动修正数控代码中的Z轴坐标,使定位精度长期稳定在±2μm以内。
3. 视觉对刀与在机测量
- 集成工业相机与激光位移计,实现刀具三维轮廓扫描和工件坐标系自动校准。
- 去除人工对刀误差后,批量加工的一致性提升50%以上。
三、协同效应:AOI与机床的“检-加”一体化
在柔性制造单元中,两者并非孤立运行。典型场景包括:
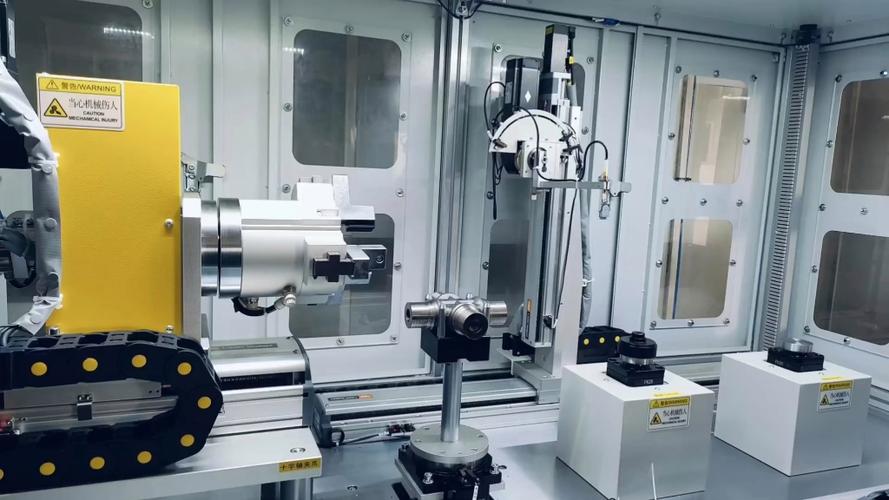
- 机床内嵌AOI模块:加工完成后,主轴旁的微型相机直接检测关键尺寸,无需下料转运,实现“加工-检测-分选”一步到位。
- AOI引导机床修正:若检测到孔位偏移,AOI将偏差向量发送给机床,机床自动铣削补偿路径,使良率提升至99.5%。
- 联合数据平台:AOI的缺陷图谱与机床的振动、温度数据通过OPC UA协议汇聚,利用AI模型建立质量预测性维护策略。
四、选型与部署建议
要让AOI检测准、机床运行稳,企业需关注:
- 精度匹配:AOI分辨率应至少为被测特征尺寸的1/5,机床重复定位精度需优于工件公差的1/3。
- 环境控制:AOI光箱需防尘防振,机床应远离冲压设备等强振动源。
- 协议互通:优先选用支持Modbus TCP、EtherNet/IP等开放协议的设备,便于与PLC、数控系统集成。
- 算法可迭代:选择具备深度学习功能的AOI软件,允许现场通过少量不良样本快速更新模型。
五、
工业自动化检测设备正从“事后把关”演变为“过程控制中枢”。当AOI以视觉之眼精准识别缺陷,当机床以稳定的运动学和热力学特性精密加工,两者的深度融合将彻底消除制造盲区。对于追求零缺陷与黑灯工厂的企业而言,投资的不只是两台设备,而是一套自我诊断、自我优化的智能质量体系。随着3D AOI、五轴联动在线检测等技术的普及,“检测即加工,加工即检测”的终极形态必将到来。
如若转载,请注明出处:http://www.baoshenghaiwai.com/product/42.html
更新时间:2026-09-23 02:18:00